Sicherheit und Effizienz beim Heben, Wenden und Rüsten tonnenschwerer Spritzgießwerkzeuge
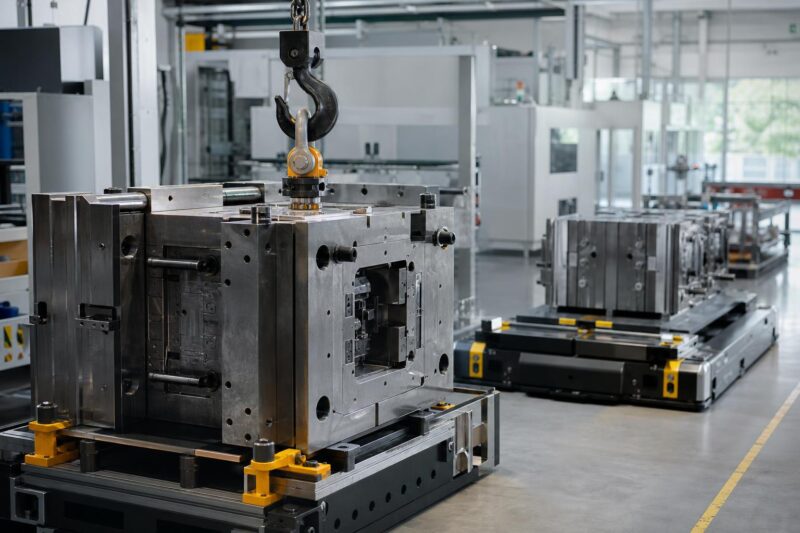
Spritzgießwerkzeuge erreichen häufig ein Gewicht von mehreren Tonnen. Beim Heben, Wenden und Rüsten entstehen dabei enorme Kräfte, die bei unsachgemäßer Handhabung zu Shock Loads führen können. Solche Stoßbelastungen gefährden Bediener, können Kran- und Werkzeugbrüche verursachen und führen zu teuren Produktionsausfällen. Die Einhaltung der Betriebssicherheitsverordnung (BetrSichV), der DGUV-Regel 109-017 und der DIN EN 1677-1 ist deshalb nicht nur rechtlich, sondern auch ökonomisch relevant.
Inhaltsverzeichnis
Physikalische Grundlagen von Shock Loads
Ein Shock Load entsteht, wenn ein starrer oder ungünstig sitzender Anschlagbügel unter Last plötzlich in Zugrichtung kippt oder der Haken im Bügel verrutscht. Die dadurch entstehenden Spitzenkräfte übersteigen die statische Nennlast vielfach.
Dynamischer Lastfaktor bei schlagartiger Beanspruchung
- Messwert: > 2,0-fache Nennlast (Jahr 2020)
- Nach DGUV-Regel 109-017 gilt diese Belastung als wesentliche Gefahrenquelle für Materialversagen.
Die Regelung schreibt vor, dass ruckartige Bewegungen zu unzulässig hohen Spitzenbelastungen an Anschlagmitteln führen und deshalb vermieden werden müssen.
Technische Lösung: Der ACP-Turnado Anschlagpunkt
Der von RUD entwickelte Anschlagpunkt ACP-Turnado nutzt eine integrierte Federmechanik, die den Anschlagbügel stets in Lastrichtung ausrichtet. Dadurch wird das plötzliche Absacken verhindert.
- Verhindert Shock Loads durch Zwangsausrichtung.
- Erhöht die Tragfähigkeit um bis zu 30 % gegenüber marktüblichen Anschlagpunkten gleicher Baugröße.
- Tragfähigkeitsbereich: 0,7 t – 32,5 t (Gewindegrößen M8 bis M100, Jahr 2026, Quelle S3).
- RFID-Transponder ermöglicht digitale Dokumentation der Prüfungen.
Die Kombination aus mechanischer Sicherheit und digitaler Nachverfolgbarkeit erfüllt die Vorgaben der BetrSichV und der DGUV-Regel 109-017.
Werkzeugwender der Tecdos-Reihe – schnelle und sichere Formwende
Die Tecdos-Werkzeugwender ermöglichen das Wenden von Spritzgussformen bis zu 64 t Gewicht.
- Wendedauer: < 60 Sekunden für eine 90°-Drehung (Jahr 2026, Quelle S2).
- Bedienung per Knopfdruck – keine manuelle Ketten- oder Kranhandhabung.
- Typische Amortisationsdauer: < 12 Monate (Jahr 2021, Quelle RUD).
- Reduziert den Personalaufwand von mindestens zwei Fachkräften auf eine Person.
Durch die drastische Reduktion der Kranblockade und die Möglichkeit, Rüstzeiten nach SMED-Prinzipien zu verkürzen, steigern die Tecdos-Wender die Anlagenverfügbarkeit und senken die Gesamtkosten.
Automatisierte Anschlag- und Transportsysteme
ABZ-Transportköpfe und Automatikhaken von RUD+Spanset ermöglichen ein vollautomatisiertes Anschlagen und Heben. Sie verriegeln selbsttätig an der Spritzgussform und eliminieren das Klettern von Mitarbeitern in den Gefahrenbereich.
- Vollautomatisches Heben größerer Formen.
- Minimiert Quetsch- und Absturzrisiken beim Rüsten.
- Unterstützt die digitale Prüfpflicht durch integrierte RFID-Lösungen.
Wirtschaftlichkeit und Rüstzeitreduktion (SMED)
Das konventionelle Wenden mit Hallenkran und Kettenzügen bindet mindestens zwei Fachkräfte, blockiert den Kran und erzeugt erhebliche Schrägzugrisiken. Stationäre Werkzeugwendetische reduzieren den Aufwand auf eine Person und ermöglichen planbare Rüstzeiten.
- Rüstzeitvorteil: deutlich kürzere Hallenkran-Belegung.
- Amortisationsdauer des Tecdos-Wenders: < 12 Monate (2021).
- Erhöhte Anlagenproduktivität durch schnelle Formwechsel.
Digitale Prüfpflicht und Verschleißerkennung
Gemäß BetrSichV und TRBS 1203 müssen Anschlagpunkte mindestens jährlich geprüft werden. Moderne Anschlagpunkte sind mit RFID-Transpondern und optischen Verschleißlinsen ausgestattet.
- Prüfintervall: mindestens 12 Monate (Jahr 2020, Quelle S1).
- RFID erleichtert die digitale Dokumentation und reduziert Fehler bei der manuellen Erfassung.
- Optische Verschleißanzeige signalisiert rechtzeitig die Ablager-reife.
Damit wird die gesetzliche Verpflichtung zur jährlichen Prüfung durch befähigte Personen (Jahr 2020, Quelle S1) effizient umgesetzt.
Normkonformes Rüsten und Prozesssicherheit
Der Wechsel tonnenschwerer Spritzgießformen zählt zu den unfallträchtigsten Arbeitsschritten. Nach DGUV-Regel 109-017 müssen Arbeitgeber die Gefährdungen durch unkontrolliertes Ausschlagen, Verkanten oder Schrägzugsbelastungen technisch ausschließen.
Standard-Ringschrauben überschreiten bei herkömmlichen Kettengehängen schnell ihre Tragfähigkeit. Spezial-Anschlagpunkte mit Zwangsausrichtung sorgen dafür, dass die Kraftübertragung stets in der optimalen Achse erfolgt und verdeckte Überlastungen des Hebezeugs vermieden werden.
Zusätzlich reduziert die stationäre Werkzeugwendestation die Hallenkran-Zeit, da das Wenden von einer einzelnen Person am Boden gesteuert wird. Die integrierten RFID-Transponder unterstützen die nach Betriebssicherheitsverordnung vorgeschriebene jährliche Prüfung, indem sie Prüfhistorien und Traglastdaten digital auslesen.
Risiken und Gegenmaßnahmen
- Hoher Investitions- und Platzbedarf: Für kleine Betriebe mit seltenen Werkzeugwechseln können die Anschaffungskosten einer 64-Tonnen-Wendestation die Wirtschaftlichkeit gefährden. Mobile Lösungen oder gesicherte Krantraversen bleiben hier oft sinnvoller.
- Restrisiko durch Montagefehler: Selbst intelligente Anschlagpunkte schützen nicht vor Schraubenbruch oder Gewindeausriss, wenn das vom Werkzeughersteller vorgegebene Anzugsdrehmoment nicht eingehalten wird.
Häufig gestellte Fragen (FAQ)
Was versteht man beim Anschlagen von Formen unter einem „Shock Load“?
Ein Shock Load beschreibt einen stoßartigen Lastimpuls, der entsteht, wenn ein verkanteter Anschlagbügel beim Anheben schlagartig in die Zuglinie schnappt oder der Haken abrutscht. Die dabei entstehenden Spitzenkräfte können Anschlagmittel und Kranüberlastungen auslösen.
Welche Vorschriften regeln den Einsatz von Anschlagpunkten im Formenbau?
Maßgeblich sind die Betriebssicherheitsverordnung (BetrSichV), die DGUV-Regel 109-017 sowie die DIN EN 1677-1. Sie fordern u. a. die Vermeidung unzulässiger Schrägzugs und jährliche Prüfungen.
Welchen Sicherheitsvorteil bieten ABZ-Transportköpfe und Automatikhaken gegenüber manuellen Kettengehängen?
Sie verriegeln selbsttätig an der Spritzgussform, sodass kein Bediener mehr auf Maschinen klettern oder unter schwebenden Lasten hantieren muss. Das minimiert Quetschgefahren und Absturzrisiken beim Rüsten.
Fazit
Der sichere Umgang mit tonnenschweren Spritzgießwerkzeugen erfordert eine Kombination aus physikalischem Verständnis, spezialisierten Handlingsystemen und digitaler Prüfungsunterstützung. Der ACP-Turnado Anschlagpunkt eliminiert Shock Loads durch seine Federmechanik und erhöht die Tragfähigkeit um bis zu 30 %. Die Tecdos-Werkzeugwender ermöglichen ein schnelles, ein-personiges Wenden von bis zu 64 t in weniger als einer Minute, wodurch Rüstzeiten nach SMED-Prinzipien stark reduziert werden. Automatisierte Anschlag- und Transportköpfe schließen den Gefahrenbereich für das Personal und unterstützen die gesetzlich geforderte jährliche Prüfung mittels RFID-Technologie. Trotz hoher Investitionskosten bieten diese Lösungen langfristig erhebliche Sicherheits- und Wirtschaftsvorteile und erfüllen die strengen Vorgaben der DGUV-Regel 109-017 sowie der Betriebssicherheitsverordnung.